Proporcionamos maquinaria de cartón para los clientes.

Equipos para cartón corrugado: guía completa para elegir la maquinaria adecuada en 2026
Sep 29,2026

Resumen del artículo
Esta guía cubre todo lo que un responsable de compras necesita saber sobre equipos para cartón corrugado en 2026: tipos de maquinaria, criterios de selección con certificaciones CE e ISO aplicables en España, análisis TCO con payback estimado, mantenimiento preventivo, sostenibilidad energética conforme al PPWR 2024 y casos reales de plantas españolas.
Tabla de contenidos
- 1. ¿Qué son los equipos para cartón corrugado?
- 2. Tipos de maquinaria en una línea de producción completa
- 3. Criterios de selección para el mercado español
- 4. Comparativa de costes, ROI y payback period
- 5. Mantenimiento preventivo y disponibilidad de repuestos
- 6. Sostenibilidad, eficiencia energética y PPWR 2024
- 7. Casos de uso de empresas españolas
- 8. Preguntas frecuentes
¿Qué son los equipos para cartón corrugado?
Los equipos para cartón corrugado son el conjunto de maquinaria industrial destinada a producir, transformar y convertir la lámina de cartón ondulado en envases y embalajes terminados, desde la materia prima en rollo hasta la caja lista para su uso logístico.
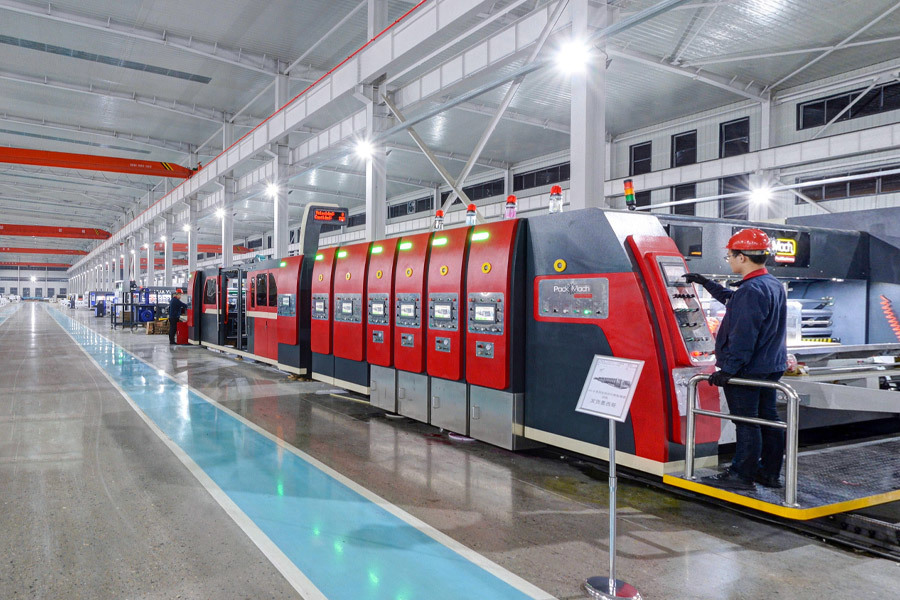
Definirlo así parece sencillo, pero la realidad de una planta de cartón corrugado es bastante más compleja. La línea abarca equipos de alto tonelaje como la onduladora de cartón principal, hasta maquinaria de precisión micrométrica como una troqueladora para cartón de última generación. Cada eslabón condiciona la calidad y el coste del producto final.
Según datos recientes del sector, el mercado global de embalaje en cartón corrugado superaba los 2.900 millones de euros de inversión en maquinaria en 2023, con una tasa de crecimiento anual compuesta próxima al 4,5 %. En España, el sector del embalaje industrial concentra miles de empleos directos y una demanda creciente impulsada por el comercio electrónico. Entender qué equipos existen, cómo se seleccionan y qué coste real conllevan es, hoy en 2026, una ventaja competitiva clara para cualquier responsable de compras.
El concepto de converting de cartón corrugado
En el sector se habla habitualmente de converting de cartón corrugado para referirse a todos los procesos posteriores a la fabricación de la lámina base: corte, impresión, troquelado y pegado. Este concepto engloba la segunda mitad de la planta y es donde se genera buena parte del valor añadido. Muchas empresas españolas medianas operan únicamente en la fase de converting, adquiriendo la plancha ya fabricada y concentrando su inversión en la troqueladora, la impresora flexográfica para cartón y la pegadora de cartón corrugado.
¿Por qué la elección de equipos es tan crítica?
Un error frecuente es asumir que "más velocidad equivale a más producción". Sin embargo, si la onduladora genera 200 metros lineales por minuto pero la cortadora y ranurada de cartón aguas abajo solo procesa 120, el cuello de botella anula la ventaja. La producción real de una línea la dicta siempre el equipo más lento, no el más rápido. Identificar ese punto crítico antes de comprar puede ahorrar cientos de miles de euros.
Tipos de maquinaria en una línea de producción completa
Una línea de producción de cartón corrugado completa integra varios grupos de equipos que trabajan en secuencia. Conocerlos en detalle es el primer paso para tomar decisiones de compra fundamentadas.
Equipos del área húmeda (wet end)
El corazón de la planta es la onduladora de cartón, también llamada corrugadora o maquinaria para cartón ondulado. Esta máquina transforma el papel liner y el papel de onda en lámina de cartón multicapa mediante la aplicación de calor, vapor y presión. Las corrugadoras modernas trabajan con flautas de cartón corrugado en distintos formatos —flauta B, C, E y sus combinaciones— que determinan el grosor, la resistencia al aplastamiento (ECT) y el peso del panel final. Junto a la onduladora trabajan el precalentador de papel, el puente doble y el sistema de encolado automático (gluer machine).
Equipos del área seca (dry end) y converting
Una vez generada la lámina base, entra en juego la cortadora y ranurada de cartón, que divide la plancha en formatos y practica las ranuras de plegado. A continuación, la impresora flexográfica para cartón aplica tintas a base de agua con una resolución adecuada para el embalaje comercial. La troqueladora para cartón —puede ser de mesa plana o rotativa— corta las formas definitivas con tolerancias de ±0,5 mm. Por último, la pegadora de cartón corrugado dobla y encola las solapas, entregando la caja terminada. La apiladora para cajas de cartón cierra la línea agrupando el producto acabado para su paletizado.
Mesa plana vs. troqueladora rotativa
La mesa plana para cartón corrugado ofrece mayor versatilidad de formatos y es la opción estándar para tiradas cortas y medianas en el mercado español. La troqueladora rotativa resulta más eficiente en tiradas largas y repetitivas, pero el coste del utillaje cilíndrico es sensiblemente superior. Según la experiencia acumulada en instalaciones de la Comunidad Valenciana y Cataluña —dos de los polos de embalaje más activos de España—, las plantas con pedidos heterogéneos rentabilizan mejor la mesa plana, mientras que las plantas con un único cliente de gran volumen se decantan por la rotativa.
Criterios de selección para el mercado español: certificaciones y normativas
Elegir equipos para cartón corrugado en España implica cumplir un marco normativo más exigente que el de otros mercados. El marcado CE es obligatorio para toda maquinaria comercializada en la Unión Europea conforme a la Directiva de Máquinas 2006/42/CE —que en 2026 avanza hacia su actualización como Reglamento de Máquinas (UE) 2023/1230—. Sin este marcado, el equipo no puede legalmente ponerse en servicio.
Certificaciones ISO relevantes en fabricación de cajas de cartón
Más allá del CE, la certificación ISO 9001 del fabricante garantiza procesos de calidad controlados en la construcción de la maquinaria. La ISO 14001 es cada vez más valorada por los compradores españoles que deben justificar criterios de sostenibilidad ante sus propios clientes. En plantas que trabajan para la industria alimentaria, la conformidad con normas de higiene industrial (ISO 14159) puede ser un requisito contractual. Antes de firmar cualquier pedido conviene solicitar el expediente técnico completo y la declaración de conformidad UE.
Otros factores de selección adaptados al contexto local
España presenta una humedad relativa media muy variable: desde el ambiente seco del interior peninsular hasta la alta humedad del litoral cantábrico. Este factor afecta directamente a la absorción de humedad del papel y, por tanto, al ajuste del sistema de encolado de la onduladora. Equipos calibrados únicamente para condiciones centroeuropeas pueden presentar problemas de adherencia en las plantas del norte de España. Exigir al proveedor pruebas de funcionamiento bajo condiciones de humedad del 70-85 % RH es una práctica recomendable que pocos compradores aplican. ¿Por qué muchas empresas omiten este punto en sus pliegos de condiciones? Probablemente porque los catálogos estándar no lo mencionan.
Comparativa de costes, ROI y payback period para plantas medianas
Ningún análisis de equipos para cartón corrugado es completo sin una estimación real de la inversión. A continuación se presenta una comparativa orientativa basada en datos de mercado 2026 para una planta mediana española (producción de 8.000–15.000 toneladas anuales).
| Equipo | Inversión inicial (€) | Coste mantenimiento anual (€) | Payback estimado | Consumo energético (kW) |
|---|---|---|---|---|
| Onduladora de cartón (línea completa) | 1.200.000 – 3.500.000 | 60.000 – 120.000 | 5 – 8 años | 250 – 500 |
| Troqueladora de mesa plana | 150.000 – 600.000 | 12.000 – 30.000 | 3 – 5 años | 30 – 75 |
| Impresora flexográfica para cartón | 200.000 – 800.000 | 15.000 – 40.000 | 3 – 6 años | 45 – 110 |
| Pegadora de cartón corrugado | 80.000 – 350.000 | 8.000 – 20.000 | 2 – 4 años | 15 – 40 |
| Apiladora automática para cajas | 40.000 – 150.000 | 4.000 – 10.000 | 2 – 3 años | 5 – 20 |
Nota: rangos orientativos basados en datos de mercado 2026. Los valores finales dependen del proveedor, nivel de automatización y especificaciones técnicas concretas.
Cómo calcular el TCO (coste total de propiedad)
El precio de catálogo es solo el punto de partida. El coste total de propiedad (Total Cost of Ownership) de un equipo de embalaje industrial debe incluir: instalación y puesta en marcha (típicamente un 8–12 % del precio de compra), formación del personal operario, consumo eléctrico anual, piezas de recambio, paradas no planificadas y el coste de oportunidad por producción perdida. En base a la experiencia de plantas medianas en España, una onduladora de cartón con un precio de adquisición de 2.000.000 € puede tener un TCO a diez años de hasta 3.200.000 €, lo que eleva el payback real respecto al cálculo simplificado. Esta perspectiva cambia radicalmente la decisión entre comprar nuevo o adquirir maquinaria reacondicionada.
¿Maquinaria nueva, de segunda mano o en leasing?
El mercado español ofrece las tres opciones. La maquinaria nueva proporciona garantía completa y la tecnología más reciente en automatización; es la opción preferida cuando la financiación ICO o los fondos Next Generation EU están disponibles. La maquinaria de segunda mano —abundante tras los procesos de reconversión industrial en Italia y Alemania— permite iniciar operaciones con una inversión un 40–60 % inferior, aunque el riesgo de paradas por piezas obsoletas es mayor. El leasing financiero, por su parte, preserva la liquidez y puede estructurarse con períodos de carencia de 6 a 12 meses, lo cual resulta especialmente útil durante la fase de arranque de la planta.
Mantenimiento preventivo y disponibilidad de repuestos en España
El mantenimiento de maquinaria de empaque es uno de los factores que más impactan en la rentabilidad real de una planta, y es sistemáticamente subestimado durante la fase de compra. Una parada no programada de 8 horas en una línea de producción de cartón corrugado a plena capacidad puede suponer pérdidas de entre 15.000 y 40.000 € dependiendo del volumen contratado.
Programa de mantenimiento preventivo recomendado
- Diario: inspección visual de rodillos acanaladores, verificación de niveles de cola y limpieza de guías de papel.
- Semanal: lubricación de cadenas y engranajes, comprobación de tensión de correas, revisión de sensores ópticos.
- Mensual: calibración del sistema de encolado, inspección de rodamientos, verificación del sistema de vacío en el single facer.
- Trimestral: revisión completa de rodillos de presión y temperatura, análisis de aceite en reductores, actualización de firmware en sistemas CNC.
- Anual: revisión general con desmontaje parcial, sustitución preventiva de piezas de desgaste crítico (cuchillas, matrices, correas de transmisión) y auditoría de seguridad conforme a la Directiva de Máquinas.
Disponibilidad de repuestos y soporte técnico en la Península
Este es un punto donde muchos fabricantes asiáticos pierden credibilidad frente a marcas europeas. Proveedores con delegación directa o almacén de repuestos en España —como los que operan desde zonas logísticas de Barcelona, Madrid o Valencia— pueden garantizar plazos de entrega de 24–48 horas para piezas críticas. Un fabricante sin representación en la Península puede obligar a esperas de 4–8 semanas para componentes específicos, un riesgo inaceptable en plantas con contratos de suministro ajustados. Al negociar la compra, es recomendable exigir contractualmente un stock mínimo de piezas de alto desgaste en territorio español y un acuerdo de nivel de servicio (SLA) con tiempo de respuesta garantizado.
"El 68 % de las paradas no programadas en plantas de converting europeas tienen su origen en el fallo de componentes que deberían haberse sustituido en el mantenimiento preventivo anterior." — FEFCO (Federación Europea de Fabricantes de Cartón Ondulado), informe técnico 2025.
Sostenibilidad, eficiencia energética y cumplimiento del PPWR 2024
La sostenibilidad ya no es un diferencial: es un requisito. El Reglamento Europeo de Envases y Residuos de Envases (PPWR 2024) obliga a que todos los envases comercializados en la UE sean reciclables al 100 % antes de 2030 e incorporen contenido reciclado mínimo en sus materiales. Para una planta de cartón corrugado en España, esto tiene implicaciones directas sobre la elección de equipos.
Consumo energético por tipo de equipo y opciones de reducción
La onduladora es, con diferencia, el mayor consumidor eléctrico de la planta, con valores que oscilan entre 250 y 500 kW en funcionamiento continuo. Los motores de velocidad variable (variadores de frecuencia) pueden reducir el consumo energético entre un 15 y un 25 % respecto a motores de velocidad fija, con un periodo de amortización inferior a 18 meses en la mayoría de instalaciones españolas. La impresora flexográfica para cartón, en su versión con sistemas de secado LED-UV, elimina los hornos de aire caliente tradicionales y reduce el consumo térmico hasta un 40 %. Estas mejoras no solo reducen la factura eléctrica —un coste especialmente relevante en España, donde el precio industrial del kWh es de los más altos de la zona euro— sino que facilitan el cumplimiento de las auditorías de sostenibilidad exigidas por grandes clientes como cadenas de distribución o fabricantes de bienes de consumo.
Adaptación al uso de papel reciclado y tendencias 2026
El papel kraft virgen está siendo sustituido progresivamente por papel reciclado con gramajes de 90–150 g/m² en muchas plantas españolas. Este cambio exige ajustes técnicos en la onduladora: rodillos de mayor precisión para compensar la menor homogeneidad del papel reciclado, sistemas de tensión activa para evitar roturas y formulaciones de cola adaptadas a superficies con mayor contenido de carga. Los fabricantes más avanzados ya integran sensores de humedad en línea que ajustan automáticamente los parámetros de vapor y temperatura. Junto a esto, las tendencias de industria 4.0 —OEE en tiempo real, diagnóstico remoto y detección de defectos por visión artificial— están dejando de ser una promesa para convertirse en estándar en las nuevas instalaciones europeas de mayor envergadura. Por supuesto, también hay situaciones en las que la digitalización avanzada no se justifica económicamente en plantas pequeñas con producción inferior a 4.000 toneladas anuales.
Casos de uso de empresas españolas
Los números en una tabla son útiles, pero nada sustituye al análisis de lo que ocurre en una planta real. A continuación se presentan dos casos representativos del sector español del embalaje industrial basados en perfiles de empresa ampliamente documentados en el sector.
Caso 1: planta mediana en la Comunidad Valenciana
Una empresa fabricante de cajas de cartón con 35 empleados y producción anual de 9.000 toneladas renovó su línea de converting en 2024, sustituyendo una troqueladora de mesa plana de 15 años de antigüedad por un modelo con control numérico de cuarta generación. El resultado fue una reducción del desperdicio de cartón del 18 % y una mejora de la velocidad de cambio de utillaje de 45 minutos a menos de 12 minutos. La inversión de 380.000 € se amortizó en 3,8 años gracias al aumento de tiradas cortas para clientes del sector hortofrutícola, un nicho muy activo en esa región. Este resultado refuerza la idea de que la troqueladora —no la onduladora— puede ser el equipo de mayor impacto en una planta de converting puro.
Caso 2: grupo papelero en Cataluña con línea integrada
Un grupo con dos plantas integradas en el área metropolitana de Barcelona invirtió 2.800.000 € en 2023 en una nueva onduladora de cartón con capacidad para flautas B, C y E, acompañada de una impresora flexográfica de 6 colores con tecnología de secado UV. Al cabo de dos años, la planta reportó una mejora del OEE (eficiencia global del equipo) del 62 % al 79 %, acercándose al umbral del 85 % considerado como referencia de clase mundial en el sector. La clave no fue únicamente la maquinaria: el contrato de mantenimiento preventivo con el proveedor —que incluía un stock de repuestos valorado en 120.000 € almacenado en Mollet del Vallès— redujo el tiempo medio de reparación (MTTR) de 6,2 a 1,8 horas. Justo en este punto radica la diferencia entre un proveedor comprometido y uno que solo vende hierro.
Lecciones comunes extraídas de ambos casos
Comparando ambas experiencias, emerge un patrón claro: las plantas que mejoran más no son necesariamente las que más invierten en maquinaria, sino las que planifican mejor el mantenimiento preventivo, negocian contratos de servicio sólidos y adaptan sus equipos a las características de su cartera de clientes. Así como un cocinero excelente no necesita el horno más caro del mercado sino el que mejor se adapta a su receta, el director de planta inteligente elige equipos para cartón corrugado en función de su mix productivo real, no del catálogo más brillante.
Preguntas frecuentes sobre equipos para cartón corrugado
¿Cuál es la diferencia entre una onduladora y una corrugadora?
Son términos sinónimos en el sector español. Ambos designan la máquina principal que produce la lámina de cartón ondulado a partir de papel liner y papel de médium. En algunos contextos técnicos, "corrugadora" se refiere a la línea completa y "onduladora" al módulo de formación de onda específicamente, pero en la práctica comercial se usan de forma intercambiable.
¿Qué tipo de flauta de cartón corrugado es más habitual en España?
La flauta C es la más extendida en el mercado español para cajas de transporte general, seguida de la flauta B para embalajes secundarios de menor grosor. La flauta E está ganando terreno en el packaging de alta calidad gráfica para punto de venta, gracias a su superficie más lisa que mejora la calidad de impresión flexográfica.
¿Qué certificaciones debe exigir al comprar maquinaria para cartón corrugado en España?
El marcado CE es obligatorio y no negociable. Adicionalmente, conviene exigir la certificación ISO 9001 del fabricante, la documentación técnica completa en español y, si la planta trabaja con clientes del sector alimentario, el cumplimiento de la norma ISO 14159 sobre higiene en diseño de maquinaria. Para instalaciones que opten a subvenciones de eficiencia energética, una certificación ISO 50001 del proveedor puede facilitar los trámites.
¿Cuánto cuesta el mantenimiento anual de una línea de producción de cartón corrugado?
Para una línea completa en una planta mediana española, el presupuesto de mantenimiento anual oscila entre el 3 % y el 6 % del valor de la inversión inicial. Una línea valorada en 2.000.000 € puede tener un coste de mantenimiento de 60.000–120.000 € anuales, incluyendo mano de obra, piezas y contratos de servicio. Ignorar esta partida en el análisis financiero inicial es uno de los errores más comunes en el sector.
¿Cómo afecta el PPWR 2024 a la elección de equipos para cartón corrugado?
El Reglamento Europeo de Envases obliga a que los embalajes sean reciclables al 100 % y que incorporen contenido reciclado mínimo. Esto exige que los equipos sean capaces de procesar papeles reciclados con variabilidad de gramaje y humedad sin pérdida de calidad. Al evaluar proveedores, es fundamental verificar que la maquinaria esté validada para trabajar con papel reciclado y que el sistema de encolado sea compatible con formulaciones de cola de bajo impacto ambiental.
Preguntas frecuentes
Q: ¿Qué equipos son imprescindibles para iniciar una planta de converting de cartón corrugado?
A: Para una planta de converting sin onduladora propia, los equipos mínimos son: troqueladora de mesa plana, impresora flexográfica, pegadora de cartón corrugado y apiladora. La lámina se adquiere a proveedores externos, lo que reduce la inversión inicial a entre 450.000 y 1.500.000 €.
Q: ¿Cuál es el payback period típico para una troqueladora para cartón en España?
A: En condiciones de mercado actuales, una troqueladora de mesa plana con inversión entre 150.000 y 600.000 € presenta un payback period de 3 a 5 años en plantas con producción estable. El período se acorta cuando la maquina sustituye a equipos obsoletos con alta tasa de desperdicio de material.
Q: ¿Qué impacto tiene la industria 4.0 en los equipos para cartón corrugado?
A: La integración de sensores OEE, diagnóstico remoto y visión artificial para detección de defectos puede elevar la eficiencia global del equipo del 65 % al 80 % en plantas medianas. En 2026, estas funcionalidades ya están disponibles como opción estándar en los principales fabricantes europeos y asiáticos de gama alta.
Q: ¿Es recomendable comprar maquinaria para cartón corrugado de segunda mano?
A: Puede ser una opción viable si el equipo proviene de un fabricante europeo reconocido, ha sido revisado por un taller certificado y dispone de repuestos disponibles en el mercado. El riesgo principal es la obsolescencia de componentes electrónicos y la dificultad de cumplir con las actualizaciones normativas de seguridad exigidas en España.
Q: ¿Cómo se calcula el consumo energético de una línea de producción de cartón corrugado?
A: Se suma la potencia instalada de cada equipo (onduladora, impresora, troqueladora, pegadora y apiladora) multiplicada por las horas de funcionamiento real y el rendimiento eléctrico. Una línea completa mediana puede consumir entre 350 y 700 kWh por hora de producción, siendo la onduladora responsable del 50–60 % del consumo total.
Conclusión: La elección de equipos para cartón corrugado en 2026 exige un enfoque integral que vaya más allá del precio de catálogo. Certificaciones CE e ISO, análisis TCO honesto, planes de mantenimiento preventivo contractualizados, adaptación a las exigencias del PPWR 2024 y verificación de la red de soporte técnico en España son los cinco pilares que distinguen una compra estratégica de una decisión reactiva. Las plantas que aplican estos criterios de forma sistemática consiguen payback periods más cortos, mayor disponibilidad de línea y una posición competitiva sólida frente a la creciente presión regulatoria y de sostenibilidad del mercado europeo.
TAGS:
ANTERIOR:

Contacte con nosotros
Correo electrónico:
jimlee0218@huayucartonmachine.com
Teléfono/WhatsApp:
86-15226701321
Dirección:
Zona económica de la empaquetadora de Dongguang, ciudad de Cangzhou, provincia de Hebei, China
Contacto: Sr. Jim Lee


CONSULTA AHORA