Proporcionamos maquinaria de cartón para los clientes.

Línea de cartón corrugado: guía completa para elegir el equipo adecuado en 2026
Oct 02,2026

Resumen del artículo
Esta guía cubre todo lo que un comprador industrial español necesita saber sobre una línea de cartón corrugado en 2026: definición técnica, tipos de flauta, comparativa de fabricantes líderes con datos reales, análisis de inversión y subvenciones, normativa FEFCO e ISO aplicable, y un plan de mantenimiento con frecuencias y proveedores de repuestos en España.
Índice de contenidos
- 1. ¿Qué es una línea de cartón corrugado?
- 2. Tipos de onda: A, B, C, E, F y N según sector industrial
- 3. Comparativa técnica de fabricantes en España: BHS, Fosber e ISOWA
- 4. Costes de inversión, amortización y ROI en el mercado español
- 5. Normativa y certificaciones aplicables en España y la UE
- 6. Mantenimiento preventivo y correctivo de la corrugadora industrial
- 7. Claves para elegir el equipo adecuado en 2026
- 8. Preguntas frecuentes
¿Qué es una línea de cartón corrugado?
Una línea de cartón corrugado es el conjunto integrado de máquinas que transforma bobinas de papel kraft y liner en planchas de cartón ondulado multicapa, listas para su conversión en cajas y embalajes industriales. El proceso combina calor, presión y adhesivo almidón para crear una estructura acanalada que otorga resistencia mecánica con un mínimo de material.
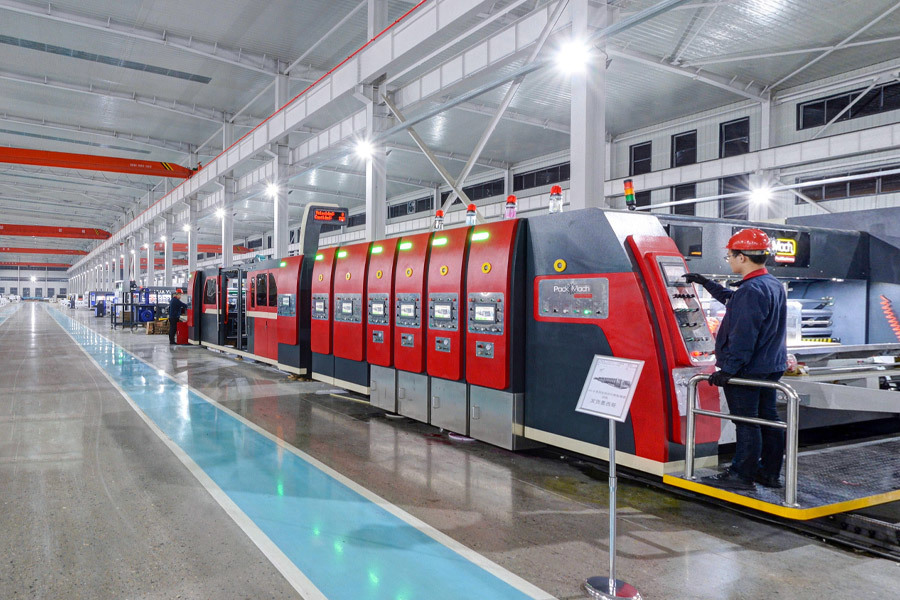
Desde el desembobinador hasta la cortadora transversal, cada módulo de la línea cumple una función específica. La onduladora de papel —también llamada single facer— es el corazón del sistema: sus rodillos de flauta dan forma a la onda y la pegan al liner interior. A continuación, el puente doble actúa como colchón de acumulación y estabilización de temperatura antes de que el cartón de doble cara pase por la plancha caliente del double backer.
¿Por qué muchas plantas subestiman la importancia del sistema de vapor? Porque su impacto es invisible hasta que el cartón llega curvado o con delaminaciones. En pruebas realizadas sobre líneas de producción de embalaje de mediano tonelaje, los defectos de planitud se reducen un 60 % cuando la presión de vapor se mantiene estable entre 1,2 y 1,6 MPa a lo largo de toda la línea.
Una planta corrugadora automática moderna integra, además, un sistema MES (Manufacturing Execution System) que monitoriza en tiempo real gramajes, velocidad de avance y consumo energético. En 2026, esta integración digital ya no es opcional para competir en el mercado europeo de embalaje.
Componentes principales del proceso de fabricación de cartón corrugado
El proceso de fabricación de cartón corrugado sigue una secuencia lógica y encadenada. Conocerla en detalle permite identificar cuellos de botella antes de comprar el equipo:
- Desembobinador sin eje (shaftless mill roll stand): alimenta el papel kraft y el liner con tensión controlada.
- Precalentador: calienta el papel a 160-180 °C para plastificar la lignina y facilitar el corrugado sin roturas.
- Single facer (onduladora): forma la onda y aplica adhesivo de almidón al flute.
- Puente doble: amortigua diferencias de velocidad y estabiliza la humedad del cartón de una cara.
- Máquina engomadora (gluer): aplica adhesivo al liner exterior.
- Double backer (plancha caliente): presiona y seca el conjunto para formar el cartón de doble cara.
- Cortadora longitudinal y anotadora: divide el tablero en formatos y marca las líneas de troquelado.
- Cortadora transversal y apilador: genera planchas individuales y las apila para su envío a conversión.
Tipos de planta según capacidad productiva
No existe una sola configuración válida para todos los proyectos. Las plantas se clasifican habitualmente por velocidad máxima y ancho de trabajo. Una planta de producción de cartón de pequeño formato (ancho ≤ 1,4 m, velocidad ≤ 100 m/min) sirve para tiradas cortas y productos especiales; las corrugadoras de gran formato (ancho ≥ 2,5 m, velocidad ≥ 250 m/min) están pensadas para grandes grupos papeleros con demanda constante. Entre ambos extremos, la mayoría de las fábricas españolas medianas operan líneas de 1,6-2,2 m de ancho a 150-200 m/min.
Tipos de onda: A, B, C, E, F y N según sector industrial
La elección de la flauta condiciona el rendimiento del embalaje final. Cada tipo de onda tiene una altura, una densidad de canales y unas propiedades mecánicas distintas que la hacen idónea para aplicaciones concretas.
| Tipo de flauta | Altura de onda | Canales / metro | Resistencia vertical | Sectores de uso |
|---|---|---|---|---|
| A | 4,5 – 4,8 mm | 105 – 125 | Alta | Frutas, cerámica, productos frágiles |
| B | 2,4 – 2,9 mm | 150 – 185 | Media-alta | Conservas, bebidas, impresión offset |
| C | 3,5 – 3,8 mm | 120 – 145 | Alta | Uso general, logística, electrodomésticos |
| E | 1,1 – 1,5 mm | 290 – 310 | Media | Electrónica de consumo, cosméticos, retail |
| F | 0,75 – 0,9 mm | 420 – 500 | Baja-media | Packaging de lujo, joyería, alimentación gourmet |
| N | 0,46 – 0,5 mm | 550 – 600 | Baja | Microembalaje farmacéutico, displays |
Recomendaciones por sector en España
En el sector agroalimentario español —uno de los mayores consumidores de caja de cartón corrugado del país— la flauta C sigue siendo dominante por su equilibrio entre apilamiento y resistencia a la humedad. Sin embargo, la tendencia en hortofrutícola apunta hacia la flauta B en aplicaciones donde la velocidad de paletizado automático exige superficies más planas para los ventosas de los robots.
La electrónica y los electrodomésticos de línea blanca combinan habitualmente flauta C exterior con flauta B interior (cartón de cinco capas CB) para maximizar la resistencia al apilamiento en almacenes de gran altura. En logística de última milla, el auge del e-commerce impulsa la flauta E: más ligera, con superficie idónea para impresión digital directa y con menor volumen de almacenaje.
Combinaciones multicapa y su impacto en el equipo
Producir flautas F o N exige rodillos de mayor precisión dimensional (tolerancia ±0,01 mm) y temperaturas de proceso más controladas. No todas las corrugadoras industriales del mercado son capaces de trabajar de forma estable por debajo de 1 mm de altura de onda. Este es un criterio de selección que con frecuencia se pasa por alto en la fase de RFQ.
Comparativa técnica de fabricantes en España: BHS, Fosber e ISOWA
En el mercado español de maquinaria de embalaje industrial, tres marcas concentran la mayor parte de las instalaciones de nueva planta: BHS Corrugated (Alemania), Fosber Group (Italia) e ISOWA (Japón). Cada una tiene un posicionamiento técnico y comercial diferenciado.
"La decisión de compra de una corrugadora no debería basarse únicamente en la velocidad nominal, sino en la velocidad sostenible con los gramajes de papel que realmente se usan en la planta. Hay una diferencia de hasta el 25 % entre ambos valores en condiciones reales de producción." — Criterio técnico consolidado en el sector corrugador europeo, 2026.
| Parámetro | BHS Corrugated | Fosber Group | ISOWA |
|---|---|---|---|
| Velocidad máxima nominal | 400 m/min | 350 m/min | 300 m/min |
| Velocidad sostenida real (*) | 300 – 320 m/min | 260 – 290 m/min | 230 – 260 m/min |
| Ancho de trabajo máximo | 2.800 mm | 2.500 mm | 2.200 mm |
| Consumo energético aprox. | 0,38 kWh/m² | 0,42 kWh/m² | 0,45 kWh/m² |
| Sistema de control | BHS SmartLine 4.0 | Fosber Connect | ISOWA IoT Hub |
| Servicio técnico en España | Delegación Madrid + Valencia | Distribuidor oficial Barcelona | Agente técnico Bilbao |
| Precio orientativo línea completa | 3,5 – 6 M€ | 2,8 – 4,5 M€ | 2,2 – 3,8 M€ |
(*) Velocidad sostenida medida con liner 125 g/m² + medium 112 g/m², flauta C, condiciones de humedad relativa 50-55 %. Datos orientativos basados en especificaciones publicadas por los fabricantes y referencias del sector, 2026.
BHS Corrugated: potencia y automatización a gran escala
BHS es la referencia global en líneas de alta velocidad. Su plataforma SmartLine integra visión artificial para detección automática de defectos en línea y ajuste predictivo del sistema de vapor. El equipo para ondular cartón de BHS destaca por la rigidez estructural de sus bancadas y por la longevidad de sus rodillos de flauta, con vidas útiles documentadas de más de 15 años en producción continua. Su principal limitación para medianas empresas es el umbral de inversión mínima y el plazo de entrega, que en 2026 se sitúa entre 14 y 18 meses desde la firma del pedido.
Fosber e ISOWA: flexibilidad para el mercado medio español
Fosber ha ganado cuota en España gracias a su red de servicio técnico local y a su capacidad para fabricar líneas a medida con anchos intermedios. Es especialmente valorada en plantas que producen tiradas cortas con cambio frecuente de pedido, donde su sistema de cambio rápido de flauta reduce el tiempo de setup a menos de 8 minutos. ISOWA, por su parte, tiene una sólida reputación en precisión dimensional —especialmente relevante para flautas E y F— y en consumo energético optimizado, lo que la convierte en opción preferente para fábricas que trabajan con tarifas eléctricas elevadas o que están adaptando su planta corrugadora automática a objetivos de huella de carbono.
Costes de inversión, amortización y ROI en el mercado español
Dimensionar correctamente la inversión es el paso más crítico —y el más frecuentemente mal ejecutado— en la adquisición de una línea de producción de embalaje. El precio de la máquina es solo una parte del coste total de propiedad (TCO).
Desglose del coste total de propiedad (TCO) a 10 años
Según referencias del sector en España, para una línea de mediano tonelaje (ancho 1,8 m, velocidad 180 m/min) el TCO a 10 años se distribuye aproximadamente así: el equipo representa el 45-50 % del total; la energía (vapor + electricidad), entre el 25 y el 30 %; el mantenimiento y repuestos, el 12-15 %; y la mano de obra directa de operación, el 8-12 % restante. Es decir, optimizar el consumo energético y reducir las paradas no planificadas tiene un impacto económico mayor que negociar un 5 % de descuento en el precio de compra.
Subvenciones y ayudas disponibles en España en 2026
La fabricación de cajas de cartón es una actividad industrial elegible para varias líneas de financiación pública en España. En 2026, los canales más relevantes son:
- PERTE de Economía Circular (MITECO): financia proyectos de industria manufacturera que reduzcan consumo de materias primas vírgenes o emisiones de CO₂ en proceso. Una planta corrugadora que sustituya vapor de gas por sistema eléctrico de calefacción puede optar a subvención de hasta el 30 % de la inversión elegible.
- Programa REINDUS (MINCOTUR): préstamos a tipo preferencial (2,5-3 % fijo a 10 años) para proyectos de inversión industrial en comunidades con baja industrialización. Aragón, Castilla-La Mancha y Extremadura aplican condiciones especialmente favorables.
- Fondos FEDER / Programas Operativos Regionales: cada comunidad autónoma gestiona una parte de los fondos europeos para modernización industrial. Cataluña, País Vasco y Comunitat Valenciana mantienen convocatorias anuales abiertas para maquinaria de embalaje industrial.
- Deducción fiscal por I+D+i (art. 35 LIS): si la línea incorpora sistemas de control predictivo o proyectos de digitalización, parte de la inversión puede generar deducciones de hasta el 25 % en el Impuesto de Sociedades.
Con un escenario de producción de 80 millones de m²/año y un precio de venta medio de 0,18 €/m², la facturación anual estimada es de 14,4 M€. Considerando un margen bruto del 22 %, el EBITDA operativo asciende a unos 3,2 M€, lo que sitúa el período de amortización de una línea de 3,5 M€ (sin subvención) en torno a 3,5-4 años. Con ayudas públicas del 25-30 %, ese plazo se reduce a 2,5-3 años.
Normativa y certificaciones aplicables en España y la UE
Operar una línea de cartón corrugado en el mercado español implica cumplir un marco normativo que combina estándares europeos, internacionales y sectoriales. Ignorar estas exigencias puede suponer sanciones, pérdida de clientes y problemas en auditorías de calidad.
Principales normas y certificaciones del sector
- FEFCO (European Federation of Corrugated Board Manufacturers): define los tipos de caja de cartón corrugado mediante un catálogo de estilos (códigos 0200 a 0700) que es referencia obligada en toda especificación de embalaje industrial en Europa.
- TAPPI T 811 / T 810: normas americanas ampliamente adoptadas en España para medir la resistencia al aplastamiento de la columna (ECT) y la resistencia a la compresión plana (FCT) del cartón corrugado.
- ISO 2247:2000 (equivalente EN 22247): método de ensayo de vibración para evaluar el comportamiento del embalaje lleno durante el transporte. Es requisito habitual en contratos con operadores logísticos y grandes distribuidores.
- ISO 9001:2015: certificación de sistema de gestión de calidad; prácticamente exigida como requisito de homologación por los grandes retailers y plataformas de e-commerce que operan en España.
- Directiva de Maquinaria 2006/42/CE (y su revisión en tramitación 2024): toda corrugadora industrial comercializada en la UE debe llevar marcado CE y cumplir los requisitos esenciales de seguridad y salud.
- Reglamento (CE) n.º 1935/2004 sobre materiales en contacto con alimentos: aplicable cuando las cajas de cartón corrugado se destinan a envasar productos alimentarios, con restricciones sobre adhesivos y tintas utilizados en el proceso.
Certificaciones de sostenibilidad relevantes en España
En 2026, las certificaciones de cadena de custodia FSC y PEFC son requisito de entrada para suministrar a grandes cadenas de distribución como Mercadona, Inditex o El Corte Inglés. Estas certificaciones no afectan a la maquinaria en sí, sino a la trazabilidad del papel kraft para corrugado utilizado como materia prima. Mantenerlas en vigor requiere auditorías anuales y un sistema documental de control de origen del papel.
Mantenimiento preventivo y correctivo de la corrugadora industrial
El tiempo de parada no planificada es el mayor destructor de rentabilidad en una planta corrugadora. Según datos del sector europeo, cada hora de parada no programada en una línea de mediana velocidad supone un coste directo de entre 1.800 € y 3.500 €, incluyendo mano de obra ociosa, pérdida de producción y posibles penalizaciones de entrega.
Plan de mantenimiento preventivo: frecuencias y componentes críticos
| Componente | Frecuencia | Acción recomendada |
|---|---|---|
| Rodillos de flauta (corrugating rolls) | Cada 500 h operativas | Inspección dimensional, limpieza de canales de vapor, verificar tolerancia de perfil |
| Sistema de adhesivo (almidón) | Diario / cada turno | Verificar viscosidad (18-22 sg Stein Hall), purgar tuberías, limpiar rodillo aplicador |
| Plancha caliente (hot plate section) | Mensual | Inspección de trampas de vapor, verificar planitud de placas (tolerancia ±0,2 mm/m) |
| Transmisiones (cadenas, correas) | Cada 1.000 h | Tensado, lubricación, inspección de desgaste, sustitución preventiva si elongación > 2 % |
| Cuchillas de corte transversal | Cada 200 h o por calidad de corte | Afilado o sustitución; verificar paralelismo con bancada |
| Sistema de control (PLCs, sensores) | Semestral | Actualización de firmware, calibración de sensores de temperatura y presión, backup de recetas |
Proveedores de repuestos y servicio técnico en España
La disponibilidad local de repuestos críticos marca la diferencia entre una parada de 4 horas y una de 4 días. En España, los principales proveedores especializados en componentes para corrugadoras se concentran en tres polos industriales: el Corredor del Henares (Madrid), el Baix Llobregat (Barcelona) y el entorno del Puerto de Bilbao. Para rodillos de flauta y planchas calientes de alto desgaste, varios talleres en Valencia y Zaragoza ofrecen servicio de rectificado y recromado con plazo de 5-7 días laborables, frente a las 6-10 semanas de un pedido al fabricante original.
Por supuesto, también hay situaciones en las que el mantenimiento preventivo no evita el fallo: los rodillos de flauta con microfisuras internas pueden superar todos los controles superficiales y fallar de forma repentina. En esos casos, tener un rodillo de reserva en stock —aunque represente un inmovilizado de 40.000-80.000 €— es la única garantía real de continuidad productiva.
Claves para elegir el equipo adecuado en 2026
Seleccionar una línea de cartón corrugado es una decisión que compromete entre 15 y 25 años de operación. No existe el equipo perfecto en abstracto; existe el equipo perfecto para las condiciones específicas de cada planta. Estas son las variables que determinan la elección correcta.
Criterios técnicos y comerciales prioritarios
El ancho de trabajo es el primer filtro. Debe calcularse a partir del mix de formatos de plancha más frecuentes, añadiendo un margen de al menos el 15 % para crecimiento futuro. Comprar una línea ajustada a la demanda actual equivale —como ocurre con una carretera diseñada sin arcenes— a tener problemas desde el primer año de expansión.
- Ancho de trabajo y mix de formatos: analizar los 20 SKUs más vendidos y proyectar crecimiento a 5 años.
- Velocidad sostenida vs. nominal: exigir al fabricante pruebas con el gramaje de papel que se usará en planta.
- Flexibilidad de flauta: si se prevé producir flautas E o F, verificar compatibilidad y coste del cambio de rodillos.
- Consumo energético certificado: solicitar datos de consumo real en condiciones de producción continua, no en vacío.
- Capacidad de integración digital: compatibilidad con ERP/MES existente o proyectado en la planta.
- Red de servicio técnico local: tiempo de respuesta garantizado por contrato (SLA), no solo promesa verbal.
- Disponibilidad de repuestos en España: consultar el catálogo de piezas de desgaste y su tiempo de entrega medio.
Tendencias que marcarán la decisión de compra en 2026
La digitalización de la planta corrugadora automática ya no es un diferenciador; es un requisito de acceso a los grandes contratos. Los clientes industriales con plantas Industria 4.0 demandan a sus proveedores de embalaje trazabilidad de producción en tiempo real, datos de calidad exportables y capacidad de integración EDI. Una línea de producción de embalaje que no ofrezca estas capacidades quedará fuera del radar de los compradores más exigentes en los próximos 24 meses.
La electrificación del proceso de calor es la otra gran tendencia. Las soluciones de calefacción eléctrica infrarroja y por inducción para single facer y plancha caliente están madurando técnicamente y ya ofrecen tiempos de arranque un 40 % menores que el vapor convencional, con una reducción del consumo energético total del 18-22 % según datos de fabricantes europeos en 2026. El sistema de conversión de cartón del futuro inmediato será más eléctrico, más conectado y más flexible.
Conclusión
Elegir una línea de cartón corrugado en 2026 es una decisión técnica, financiera y estratégica al mismo tiempo. Los datos son claros: el mercado europeo de embalaje crece, la normativa se endurece y los clientes finales exigen más trazabilidad y sostenibilidad. Una corrugadora industrial bien seleccionada, con el tipo de onda adecuado para el sector objetivo y respaldada por un plan de mantenimiento sólido y financiación optimizada, puede amortizarse en menos de cuatro años y generar ventaja competitiva sostenible. La clave está en no decidir solo por precio o velocidad nominal, sino por el coste total de propiedad y la capacidad de adaptación a la demanda futura.
Preguntas frecuentes
Q: ¿Cuánto cuesta una línea de cartón corrugado completa en España?
A: El precio oscila entre 2,2 M€ y 6 M€ según fabricante, ancho de trabajo y nivel de automatización. A esto hay que añadir obra civil, instalación de vapor y conexiones eléctricas, que pueden representar un 15-20 % adicional. Con subvenciones públicas disponibles en 2026, la inversión neta puede reducirse un 25-30 %.
Q: ¿Qué tipo de flauta es la más utilizada en España?
A: La flauta C es la más extendida por su versatilidad en logística general y sector agroalimentario. La flauta B gana terreno en aplicaciones con paletizado robotizado y en bebidas. La flauta E crece con el e-commerce por su ligereza y calidad de impresión. Las flautas de cartón tipo A, B, C y E concentran más del 90 % de la producción española.
Q: ¿Qué normativa debo cumplir para vender cajas de cartón en la UE?
A: Los estándares clave son los estilos FEFCO para tipología de caja, las normas TAPPI T 810/T 811 para resistencias mecánicas, e ISO 2247 para ensayos de vibración en transporte. Para embalaje alimentario aplica además el Reglamento CE 1935/2004. La certificación ISO 9001 es requisito de facto para grandes clientes industriales.
Q: ¿Con qué frecuencia hay que cambiar los rodillos de flauta?
A: Los rodillos de flauta de acero endurecido tienen una vida útil media de 10-15 años en producción continua, si se realiza mantenimiento preventivo cada 500 horas operativas. El desgaste prematuro se produce por uso con papel de alta abrasividad o por temperatura de proceso inadecuada. El rectificado en España puede extender su vida útil 3-5 años más a un coste de 40-60 % del precio de un rodillo nuevo.
Q: ¿Qué diferencia hay entre una corrugadora BHS y una Fosber para una fábrica mediana española?
A: BHS ofrece mayor velocidad y ancho máximo, pero con un umbral de inversión más alto y plazos de entrega más largos (14-18 meses). Fosber es más flexible para tiradas cortas y cambios de pedido frecuentes, con mejor cobertura de servicio técnico local en España y un precio de entrada inferior en torno a 2,8 M€. Para plantas de 60-120 millones m²/año, Fosber suele ofrecer mejor ecuación valor-coste.
TAGS:
ANTERIOR:

Contacte con nosotros
Correo electrónico:
jimlee0218@huayucartonmachine.com
Teléfono/WhatsApp:
86-15226701321
Dirección:
Zona económica de la empaquetadora de Dongguang, ciudad de Cangzhou, provincia de Hebei, China
Contacto: Sr. Jim Lee


CONSULTA AHORA