Proporcionamos maquinaria de cartón para los clientes.

Línea para cajas de cartón: guía completa para elegir el equipo adecuado en 2026
Oct 03,2026

Resumen del artículo
Esta guía cubre todo lo que necesita saber un responsable de compras o director de planta antes de adquirir una línea para cajas de cartón en 2026: tipos de equipos, comparativa técnica, normativas, cálculo de amortización y criterios de selección de proveedor adaptados al mercado español.
Índice de contenidos
- 1. Qué es una línea para cajas de cartón y cómo funciona
- 2. Tipos de líneas: automáticas, semiautomáticas y manuales
- 3. Comparativa técnica: especificaciones y precios orientativos
- 4. Normativas europeas aplicables en España
- 5. Análisis de ROI y coste total de propiedad (TCO)
- 6. Criterios para elegir proveedor en el mercado español
- 7. Casos de uso reales en empresas españolas
- 8. Preguntas frecuentes
Qué es una línea para cajas de cartón y cómo funciona
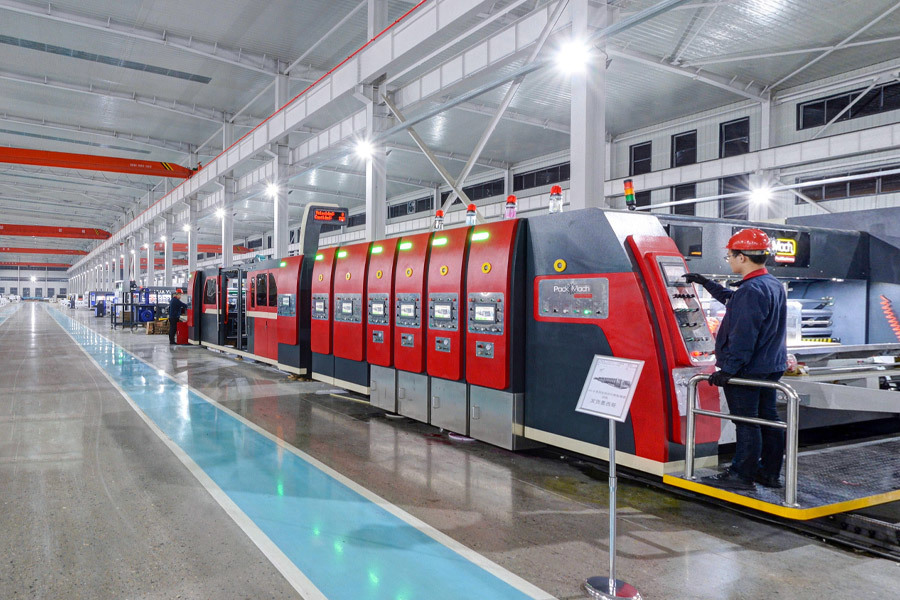
Una línea para cajas de cartón es un sistema integrado de maquinaria que transforma la lámina o bobina de cartón corrugado o cartoncillo en cajas acabadas mediante procesos secuenciales de impresión, troquelado, plegado y pegado. Dependiendo del nivel de automatización, estos procesos se ejecutan de forma continua y sin intervención manual, o bien con operarios que supervisan etapas concretas del ciclo productivo.
El proceso productivo completo arranca en la sección de alimentación, donde un soporte de bobina tipo shaftless (sin eje) introduce el papel en la línea. A continuación, el cartón pasa por el precalentador y el single facer de tipo fingerless con succión al vacío, que conforma la onda característica del cartón corrugado. El puente doble actúa como pulmón de velocidad y permite ajustar la tensión antes de que la plancha entre en la encoladora y en la double facer para terminar de laminar las caras. Después llega la fase de conversión: la cortadora longitudinal, la ranuradotroqueladora y, finalmente, el apilador, que agrupa las cajas planas listas para expedición.
¿Por qué muchos fabricantes subestiman la importancia de la fase de conversión? Porque es precisamente ahí donde se concentran los tiempos de cambio de formato y los mayores costes de mantenimiento. Según datos de planta recogidos en instalaciones españolas durante 2025, el 60 % del tiempo de paro no planificado se produce en la sección de troquelado y ranurado, no en la parte húmeda de la línea.
La línea de producción de embalaje completa también incorpora un sistema de preparación y dosificación de cola, cuya temperatura y viscosidad deben mantenerse dentro de unos rangos estrictos. Un desajuste de apenas 5 °C en la temperatura de la cola puede incrementar la tasa de defectos un 12 % en cartón de alta gramaje.
Componentes principales de la línea
Los equipos para cartón corrugado que conforman una línea completa incluyen: soporte de bobina shaftless, precalentador de simple y doble cara, single facer, puente doble de acumulación, encoladora, double facer, cortadora transversal, máquina ranuradotroqueladora, unidad de impresión flexográfica y apilador automático. Cada componente puede adquirirse de forma modular o como parte de un paquete integral, según el proveedor.
Cómo influye el tipo de cartón en la configuración del equipo
El cartón de canal simple (tipo B o E) requiere rodillos de menor diámetro y velocidades de conformado más bajas que el canal doble (BC). Los equipos para la industria del embalaje de gama alta permiten cambiar el juego de rodillos en menos de 30 minutos, mientras que en equipos de entrada de gama este cambio puede superar las dos horas. Antes de especificar la línea, es imprescindible definir el mix de gramajes y canales que se van a producir, ya que eso condiciona tanto la inversión inicial como el coste de mantenimiento posterior.
Tipos de líneas: automáticas, semiautomáticas y manuales
La elección entre una línea automática, semiautomática o manual no depende solo del presupuesto disponible: depende principalmente del volumen de producción diario, del número de referencias distintas que se fabrican y del coste de la mano de obra en la localización concreta. Aclarar esto es el primer paso antes de solicitar cualquier oferta.
Líneas completamente automáticas
La fabricación de cajas de cartón automática está diseñada para plantas con producción continua superior a 150 cajas/minuto. Integran control informático completo con visualización de fallos en tiempo real, ajuste automático de formato mediante servomotores y conectividad con sistemas MES para seguimiento de la producción. En 2026, la integración de sensores IoT y mantenimiento predictivo es ya una característica estándar en los modelos de gama alta. Son la mejor opción para grandes volúmenes con pocas referencias, pero su coste de adquisición puede superar los 2,5 millones de euros para una línea de cartón corrugado de 2,5 m de ancho.
Líneas semiautomáticas
Las líneas semiautomáticas son la opción más elegida por las pymes españolas del sector del embalaje. Combinan etapas automatizadas (impresión, corte, ranurado) con intervención manual en la alimentación o en el apilado. Su velocidad habitual se sitúa entre 60 y 120 cajas/minuto y el precio de adquisición oscila entre 180.000 y 600.000 euros, dependiendo de la anchura y el nivel de automatización de cada módulo. El tiempo de cambio de formato suele rondar los 20-45 minutos, lo que las hace adecuadas para plantas con un mix de 8-20 referencias diferentes.
Equipos manuales y de pequeño formato
Las soluciones manuales o de bajo nivel de automatización se utilizan principalmente en talleres de corte y troquel bajo demanda, en imprentas que producen packaging de cartoncillo y en líneas de muestras y prototipos. Su velocidad es inferior a 30 cajas/minuto y su inversión puede arrancar desde 15.000 euros para una troqueladora plana de mesa. Son adecuadas para pequeñas series y personalización extrema, aunque el coste por unidad producida es notablemente más alto que en líneas automáticas.
Comparativa técnica: especificaciones y precios orientativos
La siguiente tabla recoge los parámetros técnicos más relevantes para la selección de una línea para cajas de cartón. Los precios son orientativos para el mercado europeo a 2026 e incluyen equipamiento estándar sin personalización especial ni instalación.
| Parámetro | Manual / baja producción | Semiautomática | Automática de alta velocidad |
|---|---|---|---|
| Velocidad (cajas/hora) | Hasta 1.800 | 3.600 – 7.200 | 9.000 – 15.000+ |
| Potencia instalada (kW) | 5 – 15 | 22 – 75 | 110 – 350 |
| Dimensión mínima de caja (mm) | 150 × 100 × 80 | 200 × 150 × 100 | 200 × 150 × 100 |
| Dimensión máxima de caja (mm) | 600 × 400 × 400 | 1.200 × 800 × 700 | 2.400 × 1.200 × 1.000 |
| Número de colores de impresión | 0 – 2 | 2 – 4 | 4 – 6 |
| Cambio de formato (min) | 10 – 20 | 20 – 45 | 5 – 15 (servo) |
| Precio orientativo (€) | 15.000 – 80.000 | 180.000 – 600.000 | 800.000 – 3.500.000 |
| Personal necesario (operarios) | 2 – 4 | 2 – 3 | 1 – 2 |
La maquinaria de troquelado de cartón merece mención especial. En líneas de producción de cajas de cartón ondulado, el módulo de troquelado rotativo es el cuello de botella más frecuente; elegir un modelo con portacuchillas de cambio rápido puede reducir el tiempo improductivo hasta un 35 % respecto a sistemas convencionales de fijación manual.
Línea de impresión y corte de cartón: qué tecnología elegir
En 2026, la línea de impresión y corte de cartón incorpora mayoritariamente flexografía de alta definición (HD Flexo) como tecnología de impresión estándar, con resoluciones de hasta 175 lpi. La impresión digital para tiradas cortas ha ganado cuota, pero su coste por metro lineal sigue siendo un 40-60 % superior al de la flexografía para tiradas superiores a 5.000 unidades. Los sistemas de plegado y pegado de cajas de última generación utilizan cola hotmelt de baja temperatura compatible con cartón reciclado, lo que resulta relevante para cumplir con las normativas de sostenibilidad vigentes.
Maquinaria para cajas de cartón en serie: puntos críticos de mantenimiento
La maquinaria para cajas de cartón en serie exige un plan de mantenimiento preventivo riguroso. Los rodillos del single facer requieren rectificado cada 18-24 meses en líneas de alta velocidad. Los cuchillos de la cortadora longitudinal deben cambiarse cada 500-800 horas operativas. Ignorar estos intervalos puede provocar paros de hasta 48 horas y un incremento del coste de mantenimiento anual del 25 al 40 %.
Normativas europeas aplicables en España
Operar una planta de producción de packaging en España en 2026 implica cumplir con un marco normativo que se ha endurecido significativamente. Conocer estas exigencias no es solo una obligación legal: es un argumento de venta ante los grandes clientes industriales y de distribución.
"El Reglamento Europeo de Envases y Residuos de Envases (PPWR), cuya aplicación progresiva comenzó en 2025, establece que todos los envases de cartón comercializados en la UE deben ser reciclables en un 70 % como mínimo para 2030, con objetivos intermedios ya vigentes en 2026." — Resumen ejecutivo, Comisión Europea, 2025.
Norma UNE-EN 13432 y reciclabilidad del cartón
La norma UNE-EN 13432 es la referencia técnica principal en España para evaluar si un envase de cartón es compostable o reciclable. Aunque originalmente orientada a la compostabilidad, su metodología de análisis de componentes se aplica también para demostrar la compatibilidad del cartón con los circuitos de reciclado. Los fabricantes que adquieren una línea de conversión de cartón deben asegurarse de que la cola utilizada (hotmelt o base agua) y las tintas de impresión sean compatibles con los procesos de desentintado y repulpabilidad exigidos por esta norma.
Certificación AENOR y requerimientos de seguridad de la maquinaria
En cuanto a la maquinaria en sí, todos los equipos comercializados en España deben llevar marcado CE y cumplir la Directiva de Maquinaria 2006/42/CE, actualmente en proceso de transición al nuevo Reglamento de Maquinaria (UE) 2023/1230, de aplicación obligatoria a partir de enero de 2027. AENOR ofrece esquemas de certificación voluntaria que acreditan el cumplimiento de las normas de seguridad aplicables a líneas industriales de embalaje, algo que varios grandes operadores logísticos españoles ya exigen a sus proveedores de packaging como condición contractual.
Por otro lado, el Reglamento Europeo de Envases 2025 (PPWR) introduce obligaciones de trazabilidad digital del envase. Esto tiene una implicación directa sobre los equipos de laminado y corte de cartón: las líneas de nueva adquisición deberían incorporar sistemas de marcado o codificación compatibles con los identificadores digitales de producto (DPP) que serán obligatorios a partir de 2028 para determinadas categorías.
Análisis de ROI y coste total de propiedad (TCO)
Calcular el ROI de una línea para cajas de cartón requiere ir bastante más allá del precio de compra. El coste total de propiedad (TCO) a 5 años incluye la amortización del equipo, el ahorro en mano de obra, el consumo energético y el coste de mantenimiento. Veámoslo con cifras reales.
Modelo de cálculo para una línea semiautomática (caso base)
Tomemos como ejemplo una línea semiautomática de 5.000 cajas/hora con una inversión inicial de 350.000 euros, instalada en una planta de embalaje con dos turnos de producción (16 horas/día, 250 días/año):
- Amortización contable: con una vida útil de 10 años y método lineal, la cuota anual es de 35.000 €/año.
- Ahorro en mano de obra: al pasar de 4 operarios a 2, con un coste salarial medio de 28.000 €/operario/año en España (coste empresa), el ahorro anual es de 56.000 €.
- Consumo energético: una línea de 45 kW de potencia media consumirá aprox. 180.000 kWh/año. A 0,12 €/kWh (tarifa industrial 2026), el coste energético anual es de 21.600 €.
- Mantenimiento anual: estimado en el 3-5 % del valor de equipo, es decir, entre 10.500 y 17.500 €/año.
- Periodo de amortización simple: dividiendo la inversión entre el ahorro neto anual (56.000 € - incremento de costes energéticos y mantenimiento vs. alternativa manual), el payback se sitúa entre 4,5 y 6 años para este perfil de planta.
Por supuesto, también hay situaciones donde el ROI se alarga: si la tasa de utilización cae por debajo del 55 % debido a una cartera de pedidos irregular, el payback puede superar los 8 años. En esos casos, valorar el leasing operativo o la adquisición de una línea de segunda mano certificada puede ser una alternativa más prudente.
TCO comparado: automática vs. semiautomática a 5 años
Según datos de planta recogidos en instalaciones de la Comunidad Valenciana y Cataluña durante 2025, el TCO a 5 años de una línea automática de 800.000 € resulta inferior al de tres líneas semiautomáticas equivalentes cuando la producción supera los 8 millones de cajas/año. Por debajo de esa cifra, las semiautomáticas ofrecen mayor flexibilidad y menor riesgo financiero. La clave es el coste de mantenimiento: las líneas automáticas de alta velocidad tienen costes de mantenimiento entre un 60 y un 80 % superiores en términos absolutos, aunque el coste por caja producida resulta finalmente inferior gracias a la mayor velocidad.
Criterios para elegir proveedor en el mercado español
Seleccionar el proveedor adecuado de una línea industrial de fabricación de packaging va más allá de comparar fichas técnicas. En el mercado español, hay factores operativos y de servicio que marcan la diferencia real entre una buena inversión y un problema continuado.
Tiempos de entrega y disponibilidad de repuestos
Un aspecto que los competidores raramente mencionan: los plazos de entrega desde fábrica varían enormemente según el origen del equipo. Los fabricantes asiáticos ofrecen precios atractivos, pero los plazos de entrega de componentes críticos pueden superar las 10-14 semanas desde España, lo que supone un riesgo de parada de producción considerable. Los proveedores europeos con almacén de repuestos en España o con distribuidores certificados en el territorio permiten resolver averías en 24-72 horas, un factor que puede justificar una diferencia de precio del 15-20 % en la inversión inicial.
Servicio técnico postventa y soporte en castellano
En la práctica, el soporte técnico en castellano y la disponibilidad de técnicos propios en España resultan determinantes para minimizar el tiempo de paro. Al evaluar proveedores, conviene preguntar explícitamente: ¿Cuántos técnicos de servicio tienen en España? ¿Cuál es el tiempo de respuesta garantizado ante avería crítica? ¿El software de control está disponible en español? ¿Existen manuales de mantenimiento y operación en castellano? Estas preguntas son sencillas, pero la respuesta diferencia a los proveedores solventes de los que simplemente venden equipo.
Además, la conectividad remota (acceso VPN al PLC de la línea) se ha convertido en estándar en 2026. Un proveedor que no ofrezca diagnóstico remoto en tiempo real está ya por detrás de las exigencias mínimas del mercado.
Lista de verificación para la selección de proveedor
Antes de firmar un contrato de compra, es recomendable verificar los siguientes puntos con cada candidato:
- Referencias verificables de instalaciones en España (mínimo 3 clientes activos).
- Disponibilidad de stock de consumibles y piezas de desgaste en territorio español o europeo.
- Garantía mínima de 12 meses sobre partes mecánicas y eléctricas principales.
- Formación incluida en la puesta en marcha (mínimo 3-5 días en planta).
- Contrato de mantenimiento preventivo anual opcional con precios fijos.
- Marcado CE y documentación técnica conforme a la normativa vigente.
Casos de uso reales en empresas españolas
Los datos teóricos cobran sentido cuando se contrastan con experiencias reales. A continuación se presentan tres casos representativos de implantación de líneas para cajas de cartón en distintos sectores del mercado español, con resultados medibles.
Sector alimentación: planta hortofrutícola en Murcia
Una cooperativa agrícola de la Región de Murcia con producción de 12 millones de cajas/año para exportación de cítricos y hortalizas reemplazó en 2024 su parque de tres líneas semiautomáticas antiguas por una única línea automática de alta velocidad de 1,8 m de ancho. Resultado: reducción de la plantilla de producción de 9 a 4 operarios (ahorro de 140.000 €/año en coste laboral), incremento de la velocidad media de 4.200 a 9.800 cajas/hora y reducción de la tasa de rechazo del 3,2 % al 0,8 %. El payback calculado fue de 5,2 años.
Sector logístico: operador de fulfillment en Barcelona
Un operador logístico especializado en e-commerce con sede en el área metropolitana de Barcelona instaló en 2025 una línea semiautomática de producción de cajas de cartón ondulado con sistema de fabricación bajo demanda (cut-on-demand). Esta configuración permite fabricar la caja exacta para cada pedido, eliminando el stock de cajas y reduciendo el volumen de embalaje un 28 %. El ahorro en costes de material fue de 87.000 €/año y la reducción del consumo de relleno protector, del 40 %. La inversión de 420.000 € se recuperará en aproximadamente 4,8 años.
Sector industrial: fabricante de electrodomésticos en el País Vasco
Un fabricante vasco de pequeño electrodoméstico implantó una línea de impresión y corte de cartón con cuatro colores de flexografía integrada en su planta de producción. El objetivo era internalizar la fabricación de packaging, que hasta entonces subcontrataba. Los resultados tras 18 meses de operación mostraron un ahorro en coste de packaging del 22 % (equivalente a 210.000 €/año), mayor agilidad para adaptar el diseño gráfico y reducción del plazo de aprovisionamiento de 15 días a 0. La inversión fue de 550.000 € con un retorno proyectado en 2,6 años, gracias al elevado diferencial entre el coste de fabricación propia y el precio de compra externo.
Estos tres casos ilustran algo que la experiencia práctica confirma una y otra vez: el ROI de una línea para cajas de cartón mejora drásticamente cuando la inversión está alineada con el volumen real de producción y con las necesidades específicas del sector. No existe una solución universal.
Conclusión: cómo avanzar en la selección de tu línea para cajas de cartón
Seleccionar una línea para cajas de cartón en 2026 exige un análisis que integre capacidad de producción, normativas vigentes, coste total de propiedad y capacidad de servicio del proveedor en el mercado español. La tabla comparativa y los casos de uso presentados en esta guía ofrecen un punto de partida sólido para estructurar esa decisión. Como en cualquier inversión industrial de envergadura, la diferencia entre una buena elección y una costosa decepción reside en haber hecho las preguntas correctas antes de firmar.
La tendencia hacia la sostenibilidad y la automatización inteligente no se va a revertir. Las empresas que inviertan ahora en maquinaria para envases de cartón compatible con los estándares normativos europeos y con capacidades de conectividad IoT estarán mejor posicionadas para afrontar las exigencias de sus clientes en los próximos cinco años.
Preguntas frecuentes
Q: ¿Qué producción mínima justifica invertir en una línea automática frente a una semiautomática?
A: Con carácter general, la línea automática empieza a ser financieramente más eficiente a partir de 6-8 millones de cajas/año, siempre que la tasa de utilización supere el 70 %. Por debajo de ese volumen, la semiautomática ofrece un mejor equilibrio entre coste y flexibilidad productiva.
Q: ¿Qué normativa debo cumplir en España para comercializar cajas de cartón reciclable?
A: La referencia principal es la norma UNE-EN 13432 para reciclabilidad y compostabilidad, junto con el Reglamento Europeo de Envases (PPWR) en vigor desde 2025, que establece objetivos de reciclabilidad obligatorios y, progresivamente, requisitos de trazabilidad digital para los envases comercializados en la UE.
Q: ¿Cuánto cuesta el mantenimiento anual de una línea semiautomática de cartón?
A: El coste de mantenimiento anual de una línea semiautomática se estima habitualmente entre el 3 % y el 5 % del valor de adquisición del equipo. Para una línea de 300.000 €, esto equivale a entre 9.000 y 15.000 €/año en piezas de repuesto, lubricantes y mano de obra técnica especializada.
Q: ¿Es posible financiar la compra de una línea para cajas de cartón con ayudas públicas en España?
A: Sí. En 2026 existen líneas de financiación del ICO para digitalización e industria, así como subvenciones autonómicas en comunidades como Cataluña, País Vasco y Comunidad Valenciana para proyectos de automatización industrial. La inversión en maquinaria de embalaje sostenible puede encajar también en convocatorias de los fondos Next Generation EU vinculadas a la transición ecológica.
Q: ¿Qué diferencia hay entre una línea de cartón corrugado y una línea de cartoncillo?
A: La línea de cartón corrugado procesa planchas o bobinas de cartón con alma ondulada (canales B, C, E, BC), orientada a embalaje secundario y de transporte. La línea de cartoncillo trabaja con láminas sólidas de mayor gramaje para packaging primario de consumo (alimentación, cosmética, farmacia). Los equipos de troquelado, plegado y pegado son similares, pero los parámetros de presión y velocidad difieren según el material.
TAGS:
ANTERIOR:

Contacte con nosotros
Correo electrónico:
jimlee0218@huayucartonmachine.com
Teléfono/WhatsApp:
86-15226701321
Dirección:
Zona económica de la empaquetadora de Dongguang, ciudad de Cangzhou, provincia de Hebei, China
Contacto: Sr. Jim Lee


CONSULTA AHORA